

- 摩傑斯
- 2026-05-18
小批次零件生產怎麼管?模具廠避開3個常見坑就順了
十件八件的小單,為什麼比百萬級大模還累?
上個月去崑山張浦鎮一家模具廠談需求,老闆拉著我去看現場角落,堆著二十多盒待發貨的小批次零件,其中3件因為尺寸超差要返工,客戶已經催了三次。廠長在旁邊吐槽:十件八件的小單,比做一套百萬級的大模還累。
這就是絕大多數混合模式模具廠的常態:模具主業之外接的小批次零件生產,食之無味棄之可惜,管不好還拖垮主業。我們接觸了200+中小模具廠,今天就說點實際的解決思路。
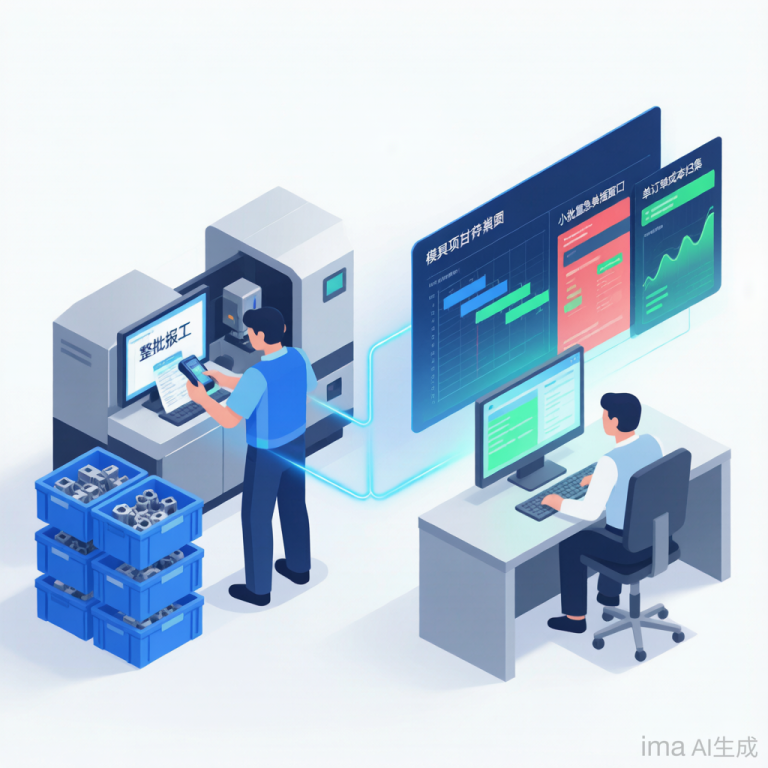
坑一:別用大批次生產的邏輯套小批次
模具廠接的小批次零件,本來就和純機械加工的大批次訂單不一樣:大多是配套模具的試產件、改模補件、客戶售後維修件,多則幾十件,少則三五件,交期大多要求3-7天,普遍很急。
很多工廠的慣性做法,就是照搬大批次生產的管理流程:每個零件開一張工票,每個製程單獨工單回報,每個環節都走審批。結果呢?十來件零件,現場裡光是工票就十幾張,工人換製程找單就要十分鐘,統計員月底錄單也要花大半天,反而把效率拖沒了,工人還怨聲載道。
小批次管理的核心,是簡化流程,不要為了管理而管理。比如工單回報環節,同一個製程的整批零件,掃一次碼就能完成整批工單回報,不需要每個零件單獨操作,一線員工容易上手,不會偷偷不用。我們見過不少工廠,為了追求所謂的"極致精細化",要求每件小零件都單獨條碼掃描錄資訊,結果工人嫌麻煩,還是偷偷在本子上記,最後系統裡的資料全錯,還不如不用。
坑二:別做糊塗賬,小批次的成本要算到每一個單上
我見過太多模具廠算小批次成本,只算了原材料錢,加個大概工時就報價,到月底結賬才發現,忙了半個月的小單,居然還虧錢。
之前有一家做汽配模具的工廠,接了20件試模件,報價8000塊,老闆原本預估能賺3000,結果做完才發現:
| 隱形成本項 | 金額 | 是否被納入報價 |
|---|---|---|
| CNC換進口刀 | 1200元 | 未計入 |
| 協力廠熱處理多攤 | 800元 | 未計入 |
| 排程等待機臺空轉損耗 | 未量化 | 完全忽略 |
| 最終結果 | 反而虧了小一千 | |
小批次單的隱形成本,比大多數老闆想的要多得多:刀損、電耗、協力廠費用、插單佔用機臺的機會成本,這些都要分攤到對應訂單裡,才能真的知道賺不賺錢。很多工廠用的管理系統,要麼只支援模具成本核算,要麼就是批次生產成本核算太粗,沒法把成本歸集到單個小批次訂單上,自然只能做糊塗賬。
有了準確的成本資料,下次接同類訂單報價也心裡有數,不會報低了虧,報高了丟客戶。
坑三:別讓插單亂了排程,雙模並行才適合混合模式工廠
年產值1000万-5億的模具廠,大多是模具+機械加工小批次的混合模式,一邊要趕模具的專案交期,一邊隨時插進來小批次急單,排程天天泡在現場調機,要麼模具交期拖了付違約金,要麼小批次單做不出來得罪客戶,兩邊不討好。
很多工廠到現在還是靠排程員手寫排程,靠腦子記哪臺機有空,小批次一插,整個計劃全亂。而很多傳統系統要麼只支援模具專案制,要麼只支援批次機械加工,要上兩套系統,資料不通,排程換系統切來切去反而更麻煩。
成熟解決思路:雙模架構 + AI智慧排程
一套系統兩種模式:同時支援模具專案制和小批次生產,不用切換,資料互通
AI智慧排程:自動識別急單優先順序,把小批次單插到現有計劃的空閒視窗,不用推翻全產能重新排程
協力廠全流程管理:發外、回廠、對帳全走系統,每一批狀態清清楚楚,不會出現糊塗賬
品質追溯:一鍵追溯到原材料批次、加工機臺、操作人員,不用全檢整批就能鎖定問題
結語:小批次管不好,虧的不只是小單本身
很多中小廠老闆覺得,小批次就是捎帶手的副業,不值得花精力專門管。其實積少成多,一年幾十個小單,每個單虧三五百,加起來就是幾萬十幾萬的損失;要是每個單都能多賺兩三百,一年下來也是一筆不小的純利潤。
更何況,小批次管不好,插單亂了模具的交期,帶來的違約金和客戶信任損失,比小批次本身的利潤高得多。
小批次零件生產管理,不用追求大而全的方案,把成本、排程、協力廠這三個核心點管住,就能解決80%的常見問題。
如果您也在為模具廠小批次零件管理頭疼,歡迎聯絡我們。摩傑斯14年專注模具行業,我們的MES系統採用成熟的雙模架構,內建AI智慧排程與精確成本核算模組,30天快速上線,幫您把雞肋小單變成穩定的利潤點。


