

- 摩傑斯
- 2026-07-07
機床裝置稼動率提升方案:模具機械加工廠大幅提升的實戰方法
引言:機床在轉,利潤卻在流失?
你搜尋“機床裝置稼動率提升方案”,是不是正對著現場裡轟鳴的機床發愁?明明十幾臺裝置全開著,工人也沒偷懶,可月底一算賬,產出沒達標,利潤反而降了。
在模具機械加工行業深耕14年,我走訪過上百家工廠,發現一個殘酷真相:看似忙碌的現場,實際有效稼動率大多隻有較低水平,能穩定做到80%以上的鳳毛麟角。
我們來算一筆賬:假設你有10臺價值100万的加工中心,總投入1000万。稼動率每顯著提升,就相當於白賺100万的產能。不用買新裝置、不用擴廠房,這才是看得見、摸得著的純利潤。今天,我們就來拆解這套經過實戰驗證的提升方案。
一、診斷先行:你的機床時間到底浪費在哪了?
提升稼動率的第一步,不是盲目改流程或上系統,而是搞清楚時間去哪了。很多老闆誤以為“機床亮燈=在幹活”,實際上可能正在空等物料、等待程式或無人處理的故障。
曾有一家年產值3000万的模具廠,老闆自估稼動率70%。我們幫他統計了一週真實資料,結果令人震驚:
換料/待料等待:佔比18%
等程式/等刀具:佔比12%
故障停機未及時響應:佔比7%
換型調整/會議停工:佔比7%
最終核算,實際有效稼動率僅為56%,近一半時間被白白浪費。
行動建議:無需複雜計算,現在就可以做。給每臺機床配個記錄本,讓工人每次停機都記下停機時間和原因,連記一週。你會發現,80%的停機都源於以下四個共性問題:
生產排程混亂,前製程拖期導致後製程機床空等;
物料、刀具、程式未提前準備,到點無法開機;
停機資訊傳遞滯後,維修/調貨不及時,小停變大停;
協力廠製程脫節,卡在半路,自家機床無事可做。
找到核心浪費點,再動手改善,效率遠高於盲目試錯。
二、三大實戰動作:低成本撬動高稼動率
針對上述痛點,我們總結了三個可快速落地、無需大動干戈的改善動作:
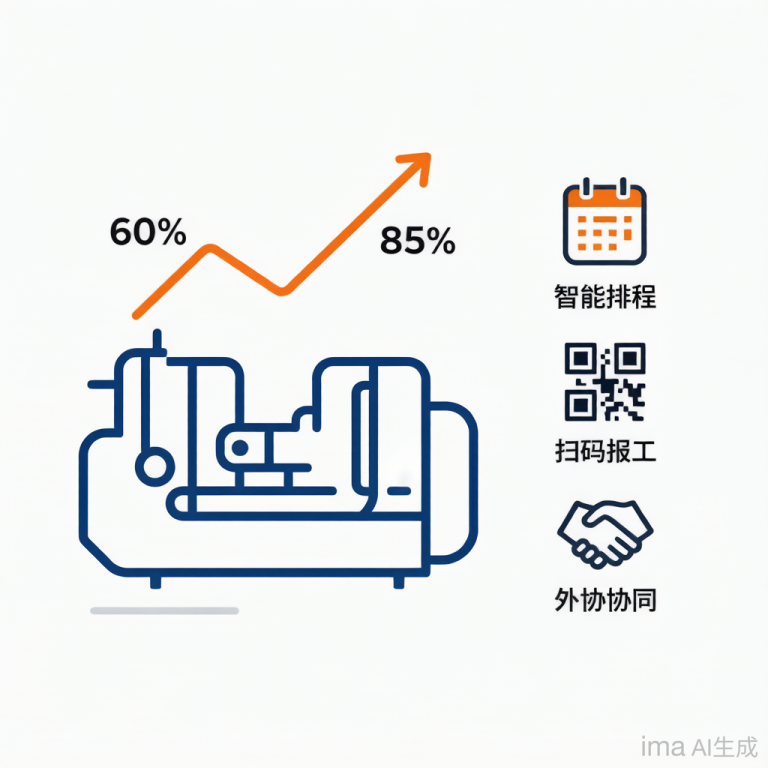
動作一:把排程做準,消滅“機床等活”
模具行業插單多是常態。傳統“一張紙一支筆”的排程方式,插一個急單就要重排大半天,導致有的機床堆料如山,有的卻閒置空轉。排程不準造成的稼動損失普遍達10%-15%,是最大的浪費源。
解決方案:引入AI智慧排程工具。它能在十幾分鍾內生成全現場合理排程,自動匹配機床負載、工人技能和交期要求。插單後自動重算所有工單順序,徹底解決“忙閒不均”。僅理順排程一項,許多工廠稼動率就直接提升了10個百分點。
動作二:異常停機秒級上報,告別“資訊黑洞”
傳統工單回報“一天一填”,機床上午停了,下午排程才知道,白白浪費數小時。
解決方案:推行條碼掃描工單回報。工人完工或停機時,掃描工單或機床二維碼,1分鐘完成上報。停機原因實時推送至排程和相關負責人手機。
例如:刀具損壞→工人條碼掃描上報→刀具房即時配送→恢復生產。原本1小時的等待被壓縮至十幾分鍾。摩傑斯的製程工單回報模組專為一線設計,會用智慧手機就會操作,員工零牴觸。
動作三:繫結協力廠進度,杜絕“外部拖累”
90%的中小模具廠依賴協力廠,但發出去後往往“失聯”,回廠時間全靠對方口頭承諾,導致下道製程機床空等。這塊浪費常被忽視,卻佔稼動損失的5%-8%。
解決方案:將協力廠進度與內部排程深度繫結。系統自動跟蹤發出時間、要求回廠時間,臨期自動預警催辦。確保協力廠按時回來,自家機床才能按時開工,不再被動空等。
三、持續精進:避免“一陣風”式改善
很多工廠改善初期幹勁足,兩個月就打回原形。要實現持續提升,請記住兩點:
先試點,再推廣:不要全廠鋪開。選擇問題最突出的一個班組(3-5臺機床)先行試點,跑通流程、見到實效後再逐步推廣,降低阻力與風險。
抓核心,忌貪全:提升稼動率只需聚焦排程、工單回報、異常提醒、協力廠管理四大核心功能。80%的問題用20%的功能即可解決。功能越複雜,越難落地。摩傑斯服務中小廠即遵循此原則,按五步導入法,3個月即可穩定執行。
月度覆盤機制:每月抽半天,統計當月停機原因TOP3。本月“等刀具”最多?就最佳化刀具預備流程;下月“維修響應慢”?就設定維修SLA標準。持續微調,稼動率自然穩步攀升。
結語:25%的提升空間,就是你的純利潤
從行業平均55%做到85%以上,並非遙不可及。大多數工廠都有20%-25%的提升空間,相當於每4臺機床多出1臺的免費產能。這筆收益,遠比貸款買新裝置划算得多。
現在就開始行動:從今天起,統計一週真實停機資料。看完資料,你就知道該從哪裡下手,挖出屬於你的隱形利潤。


