

- 摩傑斯
- 2026-06-07
解決緊急插單的排產軟體選型指南:模具/機械加工廠應對插單混亂的實戰策略
緊急插單:模具/機械加工廠的日常挑戰與破局之道
當你在搜尋引擎輸入"解決緊急插單的排產軟體",你真正想要的不是一套軟體,而是解決現場裡那些讓人頭疼的混亂:客戶一句"這套模具能不能提前",老闆一句"這個急件先做",原本排好的加工順序、協力廠、裝配、試模全被推翻。
模具和機械加工廠最怕的不是忙,而是忙得沒有順序。看起來每個人都在幹活,實際上有的工件等電極,有的零件等協力廠,有的機床在加工不急的活,真正要交的急件還卡在前製程。生產主管每天靠電話、微信群、白板、Excel協調,短期能頂住,訂單一多、插單一多,就開始失控。
真正有效的排產工具,應該能在緊急插單來臨時,快速回答三個關鍵問題:插哪裡、擠掉誰、後果是什麼,而不是讓主管憑經驗硬扛。
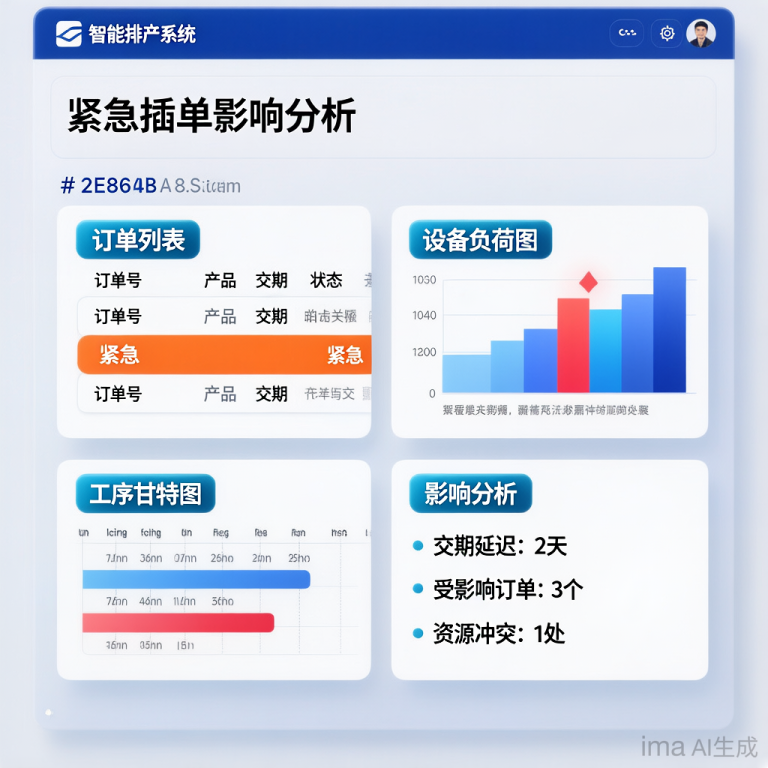
緊急插單打亂排產的五大根源:資訊不透明是罪魁禍首
我在模具和機械加工行業看過很多現場,緊急插單出問題,表面看是現場執行慢,實際多數是資訊不透明。常見情況可以歸結為五大類:
進度狀態不清晰:專案經理問進度,現場說"快了",但快到什麼程度、還差幾道製程,沒有統一口徑。插單時無法準確判斷哪些製程可以調整。
影響範圍說不清:急件一插進去,原計劃延期了,但被影響的訂單沒人提前知道,等客戶催貨才發現問題。缺乏影響分析能力。
協力廠節點失控:工件發出去了,什麼時候回來、有沒有異常、對帳是否清楚,全靠人盯。插單後協力廠零件無法及時回廠,導致後續製程等待。
工單回報反饋滯後:現場做完了沒反饋,辦公室排產還以為沒完成;辦公室改了計劃,現場又沒及時看到。資訊不同步導致執行偏差。
決策依據不足:老闆出差在外看不到真實生產情況,只能靠電話問,問到的資訊還可能滯後。插單決策缺乏實時資料支撐。
所以,插單本身不是問題,插單後沒有能力快速重排、快速同步、快速追蹤,才是交期延誤的根源。
不用工具硬排產的三大隱性代價
很多老闆擔心上軟體貴、複雜、員工用不起來,這個顧慮很正常。但也要算另一筆賬:不用工具,緊急插單靠人扛,代價藏在每天的混亂裡。
第一:交期代價
模具專案制生產不像標準件,前後製程銜接很強。CNC、EDM、線割、鉗工、裝配、試模,任何一個環節被插單打亂,後面都會跟著抖。沒有全程進度跟蹤,主管只能憑經驗判斷,容易把"看起來急"的活排在前面,卻把真正影響交期的關鍵件放在後面。客戶投訴、罰款、信譽損失,這些隱性成本往往比軟體投入更貴。
第二:溝通代價
每天早會講一遍、微信群催一遍、現場再問一遍,管理人員大量時間都花在確認資訊上。更麻煩的是,資訊版本不一致:排產員一版,班組長一版,專案經理一版,最後誰都覺得自己沒錯。溝通成本消耗了大量管理精力。
第三:成本代價
插單經常帶來加班、協力廠、返工、等待。很多廠月底只知道這個月很忙,卻不知道每套模到底賺了多少錢。沒有精確成本核算,急單到底是利潤單還是虧損單,很難說清楚。隱性成本累積起來,可能讓工廠在不知不覺中虧損。
真正能解決緊急插單的排產軟體應該具備的五大核心能力
真正能解決緊急插單的排產工具,不能只是畫個甘特圖、拖一拖製程。模具/機械加工現場變化太多,如果軟體只適合標準流水線,用起來反而增加負擔。比較實用的工具,至少要解決這幾件事:
生產進度全程跟蹤:每套模、每個關鍵工件做到哪一步,管理人員要能一眼看到。這樣插單時,先判斷哪些製程能動、哪些節點不能動,避免盲目調整。
製程工單回報要簡單:一線員工不可能花很多時間填複雜表單。條碼掃描工單回報這種方式更適合現場,做完就報,辦公室看到的是實時進度,資訊同步更及時。
協力廠全流程管理:急單最怕卡在外面。發出去、收回來、異常、對帳都要清楚,不然內部排得再好,協力廠一拖還是交不了。協力廠狀態透明化是插單成功的關鍵。
支援模具專案制和機械加工批次生產:很多廠不是單一模式,有的做整套模具,有的同時接零件加工。系統如果只能管一種模式,後期會很彆扭。雙模架構更適合混合型工廠。
手機端能看進度:老闆或生產負責人不在現場時,也能看到生產情況,而不是等別人彙報。實時掌握現場動態,快速做出決策。
這裡有個判斷標準:一套工具如果不能讓你在插單時回答三個問題——插哪裡、擠掉誰、後果是什麼,那它對緊急插單的幫助就有限。
緊急插單處理的五步實戰流程
很多廠上工具失敗,不是軟體完全不行,而是流程沒想清楚。緊急插單建議按下面這個思路處理:
| 步驟 | 關鍵動作 | 工具支援 | 避免的誤區 |
|---|---|---|---|
| 第一步:確認真實交期 | 拆清楚關鍵工件、關鍵製程、並行/序列關係 | 訂單詳情、工藝路線、BOM清單 | 一聽急單就全線讓路,不分輕重緩急 |
| 第二步:檢視在製品狀態 | 瞭解當前各製程進度、裝置負荷、協力廠狀態 | 實時進度看板、裝置負荷圖、協力廠跟蹤 | 靠白板和口頭彙報,容易遺漏關鍵資訊 |
| 第三步:判斷瓶頸製程 | 分析插單對各製程的影響,找出真正的瓶頸 | 製程甘特圖、裝置衝突檢測、影響分析 | 只最佳化單個製程,造成後段堆積 |
| 第四步:同步受影響訂單 | 列出被擠壓的訂單,評估延期時間和補救方案 | 影響分析報告、延期預警、客戶通知 | 客戶到最後一天才知道要晚,引發投訴 |
| 第五步:跟蹤執行情況 | 監控新計劃執行,及時調整偏差 | 實時工單回報、異常提醒、進度預警 | 排完計劃就不管,執行脫節 |
這個流程的核心是:先分析、再決策、後執行、持續跟蹤。工具的價值不是替代人的判斷,而是為人提供更準確的資訊和更高效的執行手段。
導入策略:先抓20%核心功能,解決80%日常痛點
中小模具廠、精密加工廠上系統,最怕一開始攤子鋪太大。功能越多,培訓越重,現場越牴觸,最後變成"辦公室想用,現場不用"。
更穩的做法是分階段導入:
第一階段(1-2周):基礎資料整理
整理訂單、製程、裝置、人員等基礎資訊,建立統一的資料標準。這是系統執行的地基,必須打牢。第二階段(2-3周):核心功能上線
先上進度跟蹤、製程工單回報、排產調整、協力廠管理、手機端檢視。用這些功能先解決80%的日常痛點,讓現場先跑起來。第三階段(3-4周):流程最佳化
根據實際使用情況,最佳化插單流程、工單回報規則、異常處理等。讓系統更貼合現場實際。第四階段(1個月):試點推廣
先選一類訂單或一個現場跑通,積累成功經驗後再逐步擴大範圍。避免全廠同時硬推。第五階段(長期):持續最佳化
老闆要帶頭用,生產負責人要按系統資料開會。系統不是文員工程,需要管理層持續推動。
摩傑斯做模具相關管理系統14年,服務過200+客戶,比較強調"先試點後推廣"。它的五步導入法,也是從基礎資料到全面上線,讓工廠大約3個月真正用起來,而不是買完軟體放在那裡。對年產值1000万到5億的模具廠、精密加工廠來說,這種節奏通常比一次性上全套更穩。
選型指南:六個關鍵問題幫你判斷軟體是否適合
如果你正在比較解決緊急插單的排產軟體,別隻看演示介面好不好看,可以直接問供應商幾個現場問題:
能不能同時管模具專案制和機械加工批次生產?
很多廠是混合型生產,系統如果只能管一種模式,後期會很彆扭。雙模架構更適合實際需求。插單後,能不能看到被影響的訂單和製程?
這是判斷軟體是否有影響分析能力的關鍵。好的系統應該能快速列出受影響的訂單、延期時間、補救方案。現場員工工單回報是不是足夠簡單,是否支援條碼掃描?
員工覺得麻煩就不願意用。條碼掃描工單回報是最接地氣的方式,動作輕、反饋快。協力廠發出、回廠、對帳能不能完整流程?
協力廠是插單成功的關鍵。系統要能跟蹤協力廠全過程,避免資訊斷層。老闆在手機上能不能看到真實生產進度?
實時掌握現場動態很重要。手機端檢視功能讓決策更及時、更準確。導入團隊懂不懂模具現場,還是隻懂軟體?
不懂現場的導入很難落地。導入團隊要有模具廠經驗,能理解痛點、提供實用方案。
軟體只是工具,導入才是落地關鍵。行業裡常說"三分軟體七分導入",這話在模具廠尤其明顯。老闆不帶頭、基礎資料不整理、現場不用起來,再好的系統也發揮不出來。
緊急插單的本質:提升工廠面對變化的反應能力
緊急插單不可能完全消失,客戶急、市場變、訂單臨時調整,都是常態。真正要提升的,是工廠面對變化時的反應能力。
下一次插單來之前,可以先問自己幾個問題:
現在廠裡有沒有辦法在同一天看清所有訂單的進度?
插單時,能不能快速判斷會影響哪些訂單、延期多久?
協力廠零件的狀態能不能實時掌握,避免資訊斷層?
現場工單回報是不是足夠簡單,資訊能不能及時反饋?
老闆不在現場時,能不能透過手機看到真實生產情況?
如果這些問題的答案是否定的,那問題可能已經不只是排產表,而是整個生產資訊沒有連起來。解決緊急插單的關鍵,不是買最貴的系統,而是找到最適合你廠的解決方案,從最影響效率的環節開始,一步步建立資訊完整流程,讓現場執行更加順暢。
記住,排產軟體的價值不是替代主管的經驗,而是把經驗變成規則,讓決策更科學、執行更高效。當你能在插單來臨時快速回答"插哪裡、擠掉誰、後果是什麼",你的工廠就已經具備了應對變化的核心能力。


