

- 摩傑斯
- 2026-10-01
機床裝置聯網監控系統怎麼選?CNC 現場裝置 OEE 提升實戰指南
在大多數離散製造現場裡,管理層對"裝置在幹什麼"這件事的瞭解,往往滯後至少一個班次。早上到辦公室開啟電腦,想看看現場 20 臺 CNC 機床昨天的產出、停機時間和故障次數——要麼得挨個給班組長打電話,要麼等下午例會的時候才有人彙報。更棘手的是那些突發故障:3 號機床主軸報警停了,操作工走過來報告,你走到裝置旁邊一看已經過去了 40 分鐘,而類似的報警上週剛出現過一次,只是沒人記錄和追蹤。
裝置聯網監控系統要解決的,就是"讓裝置自己開口說話"這個核心命題。透過工業物聯網技術把現場裡的數控機床、注塑機、衝壓裝置、機器人等生產終端全部接入統一的網路,實時採集每臺裝置的執行狀態、加工引數、產量計數和報警資訊,然後在雲端或本地伺服器上聚合展示。管理者不需要再跑現場,在手機或電腦上就能看到每臺裝置此刻正在做什麼、效率怎麼樣、有沒有出問題。
一、現場裝置管理的三大盲區
在討論技術方案之前,先看看傳統管理方式下哪些資訊是看不見、摸不清的。
狀態盲區:裝置在幹嘛不知道。現場主任站在辦公室,無法得知 15 臺機床此刻是在執行、待機還是故障停機。操作工口頭彙報"都在幹活",但實際可能有 3 臺已經停了半小時沒人發現——一臺在等物料、一臺在等程式設計、一臺主軸過熱報警。這些時間疊加起來,就是每天數小時的有效產能損失。
效率盲區:OEE 算不準。OEE(綜合裝置效率)是製造行業衡量裝置利用水平的核心指標,但大多數工廠還在靠 Excel 手工統計:班長每天下班前填裝置日報,月底彙總成 OEE 數字。這個過程至少有 15% 到 20% 的資料誤差——停機原因填了"待料"但實際是"待工藝"、加工件數按班報估算而非裝置真實計數、故障時間只記了整點忘了零碎的 5 分鐘。基於這樣的資料做決策,很難說有多少參考價值。
故障盲區:同樣的坑反覆踩。某臺機床三個月前出過一次伺服報警,當時操作工重啟了一下就恢復了,沒人把這件事記錄下來。三個月後同一個報警又出現了,但這次重啟不管用,拖了兩個小時才叫到廠家工程師。如果第一次報警就被系統自動記錄並標記為"重複預警",完全可以安排預防性維護,在非生產時段處理掉。
二、裝置聯網監控系統的核心能力
一套完整的裝置聯網監控方案,通常包含資料採集層、邊緣計算層和雲端管理層三個部分。下面從日常使用的角度介紹幾個最關鍵的功能模組。
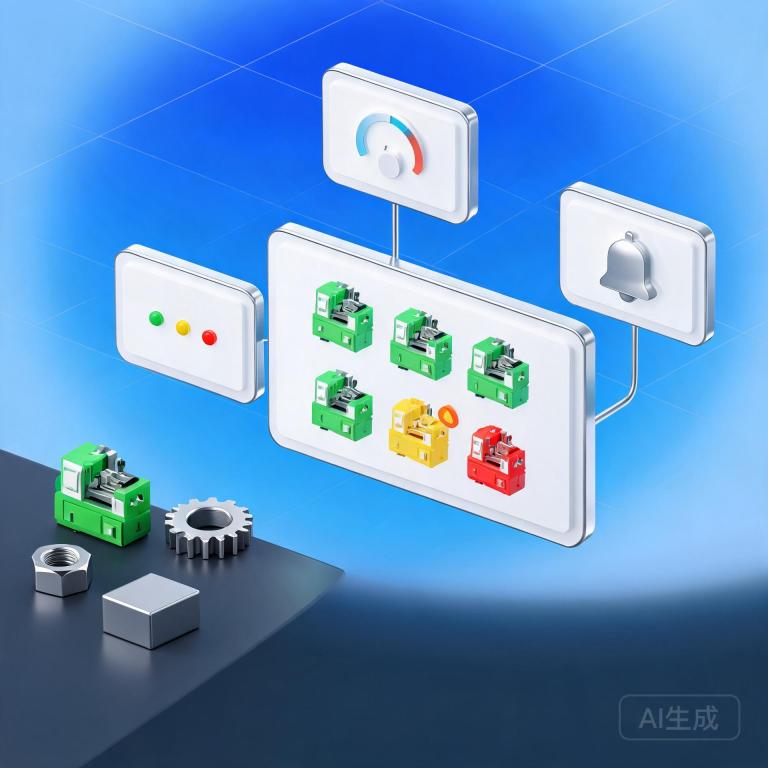
實時狀態看板。系統把每臺裝置抽象成一個小卡片,綠色表示執行中、黃色表示待機、紅色表示故障、灰色表示離線。點開任意一臺裝置,可以看到當前執行的程式名、加工累計件數、主軸實時轉速和進給率、報警程式碼和發生時間。這個看板可以部署在現場的電子大屏上,也可以在手機 App 上檢視,管理人員無論在辦公室、會議室還是出差途中都能掌握現場狀態。
OEE 自動計算。有了實時資料採集,OEE 的三個組成部分——可用率、效能率、合格品率——都可以自動計算:可用率來自裝置執行時間和計劃工時的對比;效能率來自實際節拍與理論節拍的比值;合格品率可以對接質檢系統或按加工完成件數與報廢數計算。系統按小時、班次、天、周、月自動生成 OEE 報表,不需要任何人手工錄入。更重要的是,報表可以下鑽到單臺裝置——為什麼 7 號機床本週 OEE 只有 45%?點開一看,週二下午有 3 次各 40 分鐘的主軸過熱停機記錄,原因是冷卻液不足,自動加液泵壞了沒人發現。
報警集中管理與推送。每臺數控機床內部都有上百個報警程式碼,過去這些報警只在機床螢幕上閃一下,操作工不一定能及時看到。聯網之後,所有報警都會實時傳送到監控系統,按嚴重程度自動分級:主軸報警、伺服報警、急停報警屬於高優先順序,立即推送到班組長和維修工程師的微信或釘釘;潤滑液位低、刀具壽命預警屬於中優先順序,彙總到交接班記錄裡處理。系統還會識別重複報警——如果同一臺裝置在一週內出現了 3 次以上相同程式碼的報警,自動觸發預防性維護工單。
歷史資料回溯與故障分析。所有採集到的資料都會按時間戳存到資料庫裡,保留週期至少 12 個月。當某次品質問題需要追溯裝置狀態時,可以調出問題時段內相關裝置的全部執行資料——主軸轉速曲線、進給率變化、報警時間點、操作工登入資訊。摩傑斯的客戶曾用這個功能定位到一批尺寸超差的零件,根因是 CNC 機床的主軸編碼器在某個時間點開始出現 ±5 度的位置偏差,而這個偏差在報警系統裡沒有觸發任何程式碼。
三、裝置聯網的技術選型要點
選型裝置聯網監控系統時,市場上的產品可以大致分為兩類:一類是工業自動化廠商推出的封閉方案,優勢是和自家裝置整合度高,但對其他品牌裝置的支援很有限;另一類是第三方中立平臺,透過標準化協議對接不同品牌的裝置。對於機床種類多樣的中小加工廠,中立平臺通常是更務實的選擇。下面幾個技術指標值得重點關注。
協議支援的廣度。系統支援哪些裝置通訊協議?主流的工業協議包括 FANUC FOCAS、西門子 OPC UA、三菱 MC 協議、華中數控介面協議,還有通用的 Modbus、OPC UA、MQTT。選的時候要看你的現場裡有哪些品牌的裝置,讓供應商現場演示真正連起來的效果,而不是隻看 PPT 上寫了哪些協議。摩傑斯的方案已對接過 FANUC、西門子 840D、三菱 M70/M80、華中 8 型、廣州數控 988 等主流數控系統。
邊緣閘道器的處理能力。現場網路環境通常不如辦公室穩定,有些老現場甚至沒有覆蓋 Wi-Fi。邊緣閘道器是部署在現場現場的硬體盒子,負責把每臺裝置的資料採集上來後先做預處理,再透過有線或 4G/5G 傳到雲端。閘道器的本地快取能力很重要——如果網路斷了半天,閘道器要能把這段時間的資料先存在本地,等網路恢復後自動補傳,不能丟數。
資料採集的精度和頻率。對於 OEE 計算來說,秒級的狀態變化採集就足夠了;但對於故障分析和工藝最佳化,可能需要毫秒級的主軸振動溫度、電流等感測器資料。選型時要明確你的資料採集目標是什麼,不要為了用不上的高頻採集付額外的成本。摩傑斯的方案預設配置是秒級狀態 + 工件計數 + 報警全量採集,可以按需升級到高頻振動和溫度資料。
與現有系統的整合能力。裝置聯網的資料最終要和 ERP 的工單資料、MES 的計劃資料、品質系統的檢測資料串接。系統是否提供標準 API?是否有與主流 ERP(SAP、用友、金蝶、鼎捷)和 MES 系統的對接案例?資料能不能雙向同步——MES 下發的工單程式能不能透過聯網系統自動推送到指定裝置?這些是讓裝置資料真正流入企業資料中臺的關鍵。
四、導入前後的真實變化
下表來自摩傑斯服務過的一家精密零部件加工廠,該廠有 32 臺 CNC 機床和 6 臺注塑機,在導入裝置聯網監控系統之前,裝置管理靠紙質記錄和口頭彙報。資料對比周期是導入前三個月 vs 導入後連續三個月。
| 指標項 | 導入前 | 導入後 3 個月 | 改善幅度 |
|---|---|---|---|
| 裝置平均 OEE | 58.3% | 72.6% | +24.5% ↑ |
| 月度故障停機總時長 | 186 小時 | 112 小時 | 39.8% ↓ |
| 故障平均響應時間 | 38 分鐘 | 9 分鐘 | 76.3% ↓ |
| 重複故障(同程式碼≥3次/月) | 14 臺次 | 3 臺次 | 78.6% ↓ |
| 計劃外停機工時 | 412 小時 | 198 小時 | 52.0% ↓ |
| OEE 統計資料誤差率 | 18.2% | 1.1% | 94.0% ↓ |
這家工廠的生產經理在回訪時提到,最讓他意外的不是 OEE 的提升,而是"終於敢跟客戶承諾交付日期了"。以前接單時心裡沒底,不知道現場裝置實際有多少產能可用,報的交貨期總要預留一週以上的緩衝。有了真實的 OEE 和裝置利用率資料之後,現在報價可以精準到具體哪臺機床在哪個時間段有空,很多訂單的交付週期直接縮短了 3 到 5 天。
重複故障的減少也很顯著。以前每月有 14 臺次裝置出現 3 次以上相同程式碼的報警,現在只剩 3 臺次。系統一旦識別到重複報警,就自動推一條預防性維護建議到維修團隊的看板上,利用週末或換班的時間把隱患處理掉,而不是等它演變成影響生產的大故障。
五、摩傑斯裝置聯網監控的落地方案
摩傑斯的裝置聯網監控作為 MES 系統的核心模組之一,可獨立部署也可與生產工單回報、刀具管理、品質管理等模組組合使用。方案架構採用邊緣閘道器 + 雲平臺的模式:現場現場部署工業級邊緣閘道器(支援有線、Wi-Fi、4G/5G 多種聯網方式),與每臺裝置的數控系統直連;雲端平臺負責資料儲存、看板渲染、報表生成和訊息推送。
導入節奏上,摩傑斯建議分三個階段推進。第一階段(1-2 周)先做 3-5 臺試點裝置聯網,驗證協議對接和資料採集是否穩定,同時完成現場佈線或閘道器安裝。第二階段(3-4 周)擴充套件到全現場裝置,上線實時看板和報警推送,培訓班組長和維修工程師。第三階段(持續最佳化)串接 ERP/MES 資料,疊加 OEE 自動計算和故障模式分析,形成完整的裝置績效完整流程。
對於預算有限的中小型工廠,摩傑斯也提供輕量化的裝置監控 SaaS 版本,按接入裝置數量計費,最低 10 臺起用,年服務費約 2-3 万,無需本地伺服器投入,最快一週可以完成現場部署。無論哪種部署方式,摩傑斯都會派工程師到現場完成裝置對接除錯,並提供至少一個月的免費運維服務。
裝置聯網監控這件事,本質上是給現場裝了一套"數字神經系統"。過去裝置是沉默的鋼鐵架子,出問題了才會發出聲響;聯網之後,它們變成了持續輸出執行資料的智慧終端,每一個微小的變化都被記錄、被分析、被預警。對於製造業來說,這不是一個可選項——當同行已經在靠資料最佳化產能、縮短交期、降低成本的時候,你還在靠班組長的電話彙報做決策,差距會越拉越大。


