

- 摩傑斯
- 2026-09-16
模具現場派工管理避坑指南:五件事與四個坑,選工具前先看清
你是不是也遇到過這種情況:白板上寫滿派工,排程員一天跑斷腿,到下班一核對,王師傅的活漏派了,李師傅兩道製程做反了,材料已經廢在裡面。
搜「模具現場任務派工管理工具」的人,多半是被這件事磨到受不了了。下面把這事拆開講清楚:老辦法為什麼一定會出問題、一批趁手的工具該長什麼樣、選的時候哪幾個坑最容易白花錢。
一、手寫白板派工,隱性損失比看起來大
不少模具廠老闆的想法是:派個活而已,白板加嘴皮子用了幾十年,也沒出過什麼大事。
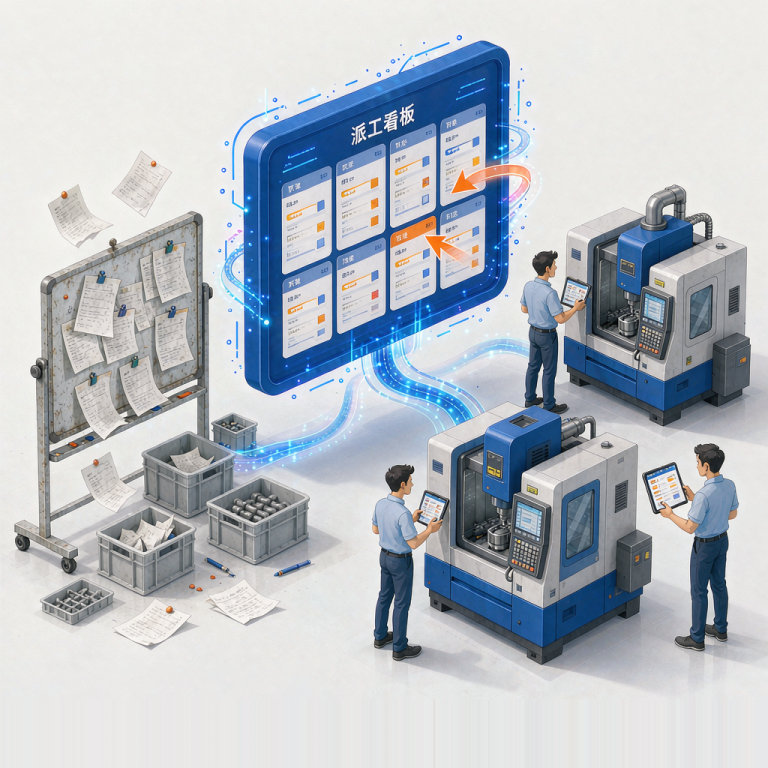
單件小批的時候確實沒事。可訂單一併行到十幾套模,問題就藏不住了。排程記不清每個師傅手上壓著幾套活,要麼把新單派給已經滿負荷的人,交期往後拖;要麼讓有空的師傅乾等,工時和裝置一起空轉。
最麻煩的是插單。老客戶臨時改需求,急件插進來,原來排好的順序全亂。靠腦子重排,一兩個小時理不清,中間還容易出錯,結果是老單延誤、新單也趕不出來,兩頭都沒落下好。
崑山一家年產值三千萬的模具廠算過賬:因為派工混亂帶來的直接和間接損失,每個月兩到三萬,一年下來就是小幾十萬。這本來都是利潤。
這真的怪排程員嗎?多品種、小批次、並行十幾套模,靠人腦記加手寫派工本來就扛不住。缺的不是能力,是一件趁手的工具。
二、能真正用起來的派工工具,要解決五件事
很多人挑工具先看功能列表長不長、報價低不低。其實該先看的是另一件事:它能不能對上你的痛點。就模具現場而言,能被工人用起來、也真能減輕排程負擔的工具,一般要滿足下面幾條。
任務和工位要看得見。所有待派任務排在同一個介面上,每套模做到哪一步、下一步該給誰、哪個師傅手上還有餘量、哪個工位空著,排程看一眼就能拍板,不用靠記,也不會有人閒死有人忙死。
一線工人得願意用。功能再全,工人學不會就是白搭,最後大家還是回到白板。派工下單之後,工人條碼掃描工單回報,三五秒就能完成,不用對著電腦敲一串欄位。只有輕到這個程度,才推得動。
插單改單要接得住。模具廠沒有不插單的。工具得支援快速重排,成熟一些的已經能自動排程,急件進來的同時把後續任務重新分配好,省掉排程大半天的腦力活。
協力廠製程要一起管。模具廠大多有協力廠零件,發出去就沒人跟,等到裝配才想起來催,交期早誤了。發出去什麼時候交、現在做到哪一步,得跟本廠製程一樣清楚。
手機上隨時能查。老闆出差、排程不在現場,掏出手機就能看到任務派給了誰、做完了多少,不用一個電話一個電話地問。
三、選工具最容易踩的四個坑
很多廠一開始方向就偏了,錢花了,問題沒解決,最後對數字化徹底沒了信心。下面這幾個坑,見得太多了。
最常見的是貪大求全。服務商一上來就推全模組,財務、供應鏈、客戶管理全打包,報價幾十萬。可派工這件事,八成的問題靠兩成的核心功能就能解決。先把任務派清楚、進度跟得住,大部分痛點就沒了;硬堆成大而全,最後一定用不起來。摩傑斯做模具廠管理走的是另一條路:先上核心模組,只解決最疼的派工,剩下的按需再加。
第二個坑,是選了不懂模具行業的通用工具。純 IT 團隊做的通用生產管理軟體,預設生產是流水線式的,不懂模具是專案制,每套模的工藝都不一樣。硬套進來,改來改去還是不合手,最後只能棄用。
剩下兩個坑更隱蔽。一是買完軟體就不管導入,行業裡那句「三分軟體七分導入」不是空話,沒人駐場幫你把流程理順、把基礎資料錄對,再好的工具也會被擱置。二是覺得數字化是大廠的專利,自己廠子小用不起。恰恰相反,中小廠流程簡單、包袱輕,反而更容易先用起來,省下的損失早就把投入覆蓋掉了。
四、理順派工之後,實際會發生什麼變化
這幾年接觸的模具廠,產值從一兩千萬到幾個億都有。派工亂的時候,交期延誤率能到三成,也就是三張單裡有一張不能按時交,客戶抱怨不斷。換掉手寫派工之後,多數廠三個月內能把延誤率壓到一成以內,投訴少了,老客戶的返單也跟著回來。
排程員的變化最直接。原來每天三四個小時撲在協調派工、接各個工位的問詢電話上,現在一個小時能收尾。省出來的時間去抓品質和管現場,反而又少了一批失誤。
裝置端也有賬可算。派工均衡之後閒置少了,裝置利用率普遍能提一成以上。同樣的人、同樣的機臺,產量就能往上走一截。
當然,前提是選對懂行的工具、導入方法也對。摩傑斯這邊的導入成功率在95%以上,大部分廠三個月內能把派工流程跑順。
總結:不是人不行,是手上沒趁手的工具
模具現場的派工亂,說到底不是人的問題。多品種、小批次、插單頻繁,這些活本來就超出了白板和腦子能承載的極限。
不妨花五分鐘算一筆賬:每個月因為派工混亂帶來的交期延誤、報廢和客戶流失,加起來是多少?這個數字,大概早就超過了一套合適工具的成本。


