

- 摩傑斯
- 2026-09-09
機械加工製程人員配置實戰:告別錯派亂派,穩住非標交期與利潤
前言:錯派一次活,虧的錢頂工人好幾天工資
上個月跟崑山一家做客製化自動化機架加工的生產主管李哥聊天他倒了一肚子苦水。他們現場11個機械加工師傅3個學徒平時派活全靠李哥腦子裡記:誰今天有空誰會做什麼活。結果天天出亂子:上週讓一個剛學了半年的學徒去幹精鏜孔幹廢了兩塊調質45鋼材料費加加工費虧了快1800;前陣子趕一批急活李哥讓高階車工王師傅去車一批簡單的法蘭王師傅幹完自己的活又搶著幹了本來留給學徒的下料結果另一邊等著銑平面的急活沒人接整批交期拖了4天賠了客戶五百塊滯納金。
李哥說不是工人不好管是我記不住誰適合幹哪個活萬一錯派了就是賠錢耽誤事。這其實就是很多非標機械加工現場都繞不開的問題:機械加工製程人員配置沒做好再能幹的主管也會出錯。
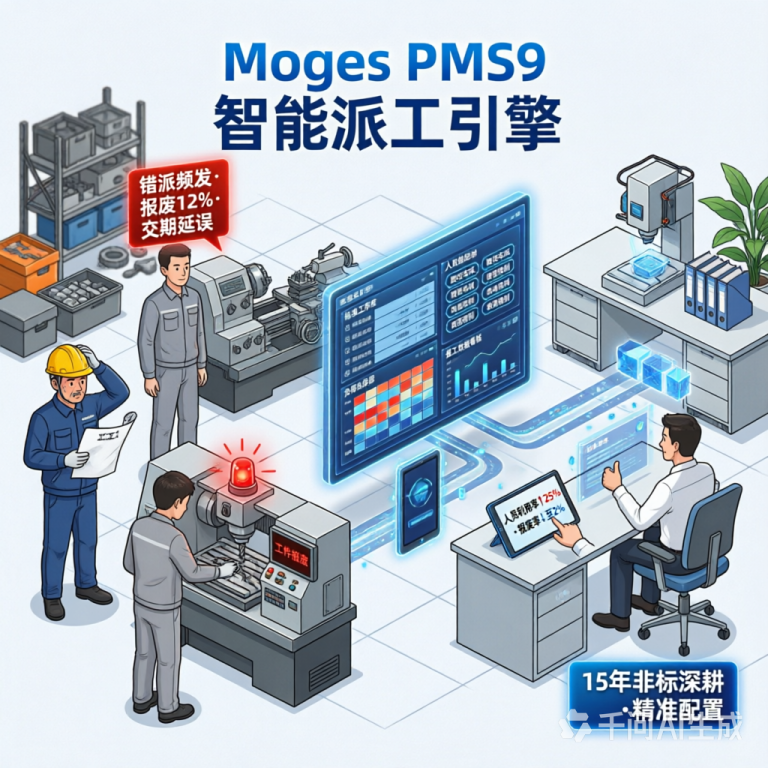
一、非標機械加工人員配置為什麼總出問題
很多中小非標加工廠現在還停留在"班組長派活"的傳統模式這裡面有兩個普遍誤區:
誤區一:把人員配置等同於排班記工。認為只要今天這個人有空就派活給他完全不考慮這個人的技能能不能匹配這道製程的要求。就像李哥遇到的學徒幹不了高精度製程錯派就容易出廢品。
誤區二:固定定崗一成不變。讓熟手一直幹簡單活新手一直碰不到複雜活要麼浪費了熟手的技能產能要麼新手成長慢關鍵時刻頂不上。
客製化自動化加工本身就是多品種小批次每個零件的製程都可能不一樣如果沒有清晰的對應關係全靠班組長個人經驗一旦現場規模擴大或者班組長請假整個加工環節就亂了。錯派活導致的報廢、返修、交期延誤成本其實比很多人想的要高得多。我接觸過的廠子裡面最差的情況因為錯派活導致的報廢成本能佔到機械加工總成本的12%這個數字其實很嚇人。
二、做好人員配置的基礎:製程標準化
要把人員和製程對應好首先得把自己廠裡的製程先理清楚做成標準庫。很多廠子沒這個意識覺得反正每個零件都不一樣製程沒法標準化。其實不對不管零件怎麼變用到的製程都是廠裡現有機床能做的比如下料、粗車、精車、鏜孔、銑面、磨削、鑽孔這些都是通用製程你可以給每個製程編好號定好名稱標註清楚這個製程需要什麼等級的技能標準工時大概是多少哪些人能勝任。
這個梳理的過程其實不難現在有工具可以幫你快速整理出標準製程庫還能批次匯入匯出隨時啟用停用不用的製程。比如Moges PMS9就支援維護企業自己的標準製程庫同時可以直接在製程裡配置對應的操作人員範圍梳理完製程人員匹配的基礎就有了。
製程標準化之後你會發現原來你廠裡很多製程其實一直沒有明確的要求誰都能做現在劃分清楚之後哪些製程必須給熟手哪些可以讓學徒練手一目瞭然從根源上減少了錯派的可能。
三、怎麼匹配製程和人員避免錯派亂派
梳理完標準製程接下來就是給每個製程匹配對應技能的人員這裡面要注意兩個關鍵點:
1. 給人員打技能標籤精準匹配
不是說這個人是車工就所有車工製程都能做要具體到能做哪些製程。比如有的車工只會幹粗車有的能做精車有的能做異形面加工把這些對應清楚每個師傅能做哪些製程整理成清晰的對應關係。這樣派活的時候只有符合要求的人能接到對應任務不會出現在技能列表外的錯派。
2. 派活留記錄用資料驅動調整
每道製程是誰做的做了多久合格數量多少都要記下來。一方面方便計件算工資另一方面也能後續統計每個人的產出和合格率調整人員配置的時候有資料依據。比如原來你覺得某個師傅能做鏜孔但是連續三個月他做的鏜孔合格率只有80%比其他人低15個百分點那你就可以調整他的配置把鏜孔製程轉給其他人做。
很多廠子現在還在靠本子記或者Excel錄不僅容易丟查的時候也找不到正規的加工管理工具裡都會帶加工工單回報功能記錄每道製程的實際工時、操作人員、合格數量隨時可以查歷史資料比人工記靠譜太多。
| 對比維度 | 傳統班組長派活模式 | 系統化人員配置(如Moges PMS9) | 改善效果 |
|---|---|---|---|
| 派活依據 | 憑記憶、憑感覺 | 技能標籤+負荷資料 | 錯派率↓90%+ |
| 製程標準 | 口頭約定,因人而異 | 標準製程庫+技能等級 | 新人上手週期↓40% |
| 工單回報記錄 | 紙質/Excel,易丟失難追溯 | 系統實時記錄,全程可查 | 工資核算效率↑80% |
| 配置調整 | 出了問題才發現,被動響應 | 資料預警+動態調整 | 報廢成本↓至3%以內 |
四、人員配置不是一勞永逸要動態調整
做好初始配置之後不是就永遠不變了。現場裡人員會流動技能會提升製程也會隨著廠裡的裝置更新變化所以必須支援動態調整。
比如某個學徒做了一年粗車技能達標了就能給他開放粗車製程的許可權以後粗車製程就可以派給他做了。如果有人離職了就把這個人從對應製程裡移除避免派活派到已經走了的人身上。如果加工過程中需要調整製程走變更審批之後對應的人員配置也跟著調整所有變更都有歷史記錄可查。
還有一點很重要就是返修報廢也要和人員對應出了問題要記錄原因和責任人這樣不僅能追溯還能幫你判斷是不是配置出了問題——如果某道製程總是同一個人出問題那大機率就是這個人不適合這個製程需要調整配置。很多廠子出了報廢不知道是誰幹的下次還派同樣的活給這個人結果一直出問題就是因為沒有把責任和配置對應起來。
總結:非標廠容錯率低,配置理清楚才是真省錢
很多非標加工廠老闆覺得我們就是小廠子單多雜沒必要做這種標準化配置浪費時間。其實反過來想正因為是非標單雜量小容錯率才更低錯一件廢品就是幾百上千的損失錯一次交期就是得罪客戶把機械加工製程人員配置理清楚花的這點功夫遠不如你出一次錯賠的錢多。
你所在的現場現在是怎麼派活的?如果答案讓你覺得是時候改變了也許是時候和摩傑斯聊聊了——讓每一次派工都精準匹配讓每一分產能都不被浪費。


